Kleine Präzisionsteile. Große Performance.

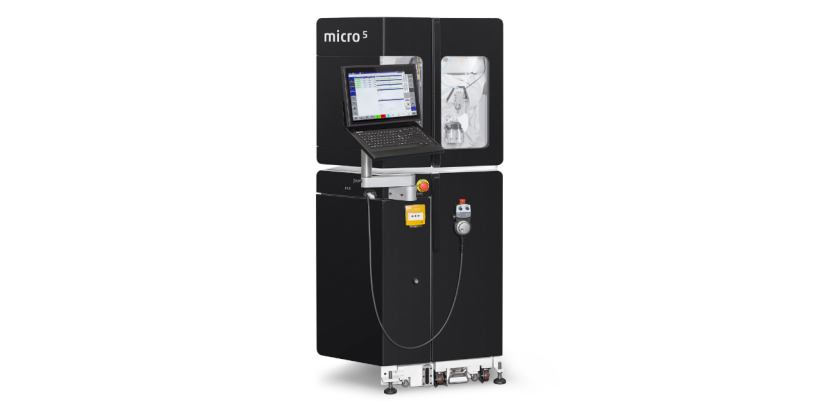
Kleinere, komplexe Präzisionsteile zählen zu den anspruchsvollsten Aufgaben der industriellen Fertigung. Aufgaben wie gemacht für die Micro5 XL. Die CHIRON Group positioniert das Fertigungszentrum als »Precision Beast« – und das zu Recht. Denn die Kombination aus hochdynamischer Mikrobearbeitung und abgestimmter Automation in drei Varianten macht die Bearbeitung von Small Precision Parts nicht nur präzise, sondern auch produktiv und auf engstem Raum skalierbar.

Ob Medizintechnik, Präzisionstechnik, Elektronik oder Optik: Die hochdynamische Mikrobearbeitung von Präzisionsteilen mit kurzen Taktzeiten und Toleranzen im µm-Bereich gewinnt zunehmend an Bedeutung. Gefordert sind stabile Prozesse, hohe Flexibilität und wirtschaftliche Fertigung – auch bei begrenztem Platzangebot und wachsendem Automatisierungsbedarf.

Mit der Micro5 XL hat die CHIRON Group das Erfolgskonzept der Micro5 konsequent auf ein erweitertes Anwendungsspektrum übertragen: als Plattform für die hochproduktive 5-Achs-Simultanbearbeitung komplexer Small Precision Parts – und als skalierbare Produktionslösung mit passender Automation.

Mehr Möglichkeiten für die industrielle Mikrobearbeitung

Das XL steht für mehr Verfahrweg, höhere Zerspanleistung und maximale Flexibilität in der 5-Achs-Simultan-HSC-Bearbeitung. Charakteristisch ist dabei das außergewöhnliche Verhältnis von 5:1 zwischen den strukturellen Abmessungen der Maschine und der maximalen Werkstückgröße – bei der Micro5 XL 600 mm für das Milling Center zu einer maximalen Kantenlänge des Werkstücks von 120 mm. Dieses Konzept und die daraus resultierenden geringen bewegten Massen ermöglichen maximale Dynamik bei gleichzeitig hoher Steifigkeit. Mit hochdynamischer BC-5-Achs-Kinematik, Spindeldrehzahlen bis 50.000 U/min und Ruckwerten bis 900 m/s³ erreicht die Micro5 XL herausragende Bahn- und Bearbeitungsgeschwindigkeiten bei maximaler Genauigkeit.

Automation als integraler Teil des Fertigungskonzepts

Die Automationslösungen der Micro5 XL wurden von Beginn an als integraler Bestandteil der Gesamtplattform entwickelt. Die Micro5 XL integriert auf nur 1,7 m² Kühlmittel-, Späne- und Absaugmanagement sowie einen Turmspeicher für bis zu 100 Werkzeuge direkt ins Maschinenkonzept. In Kombination mit einer der drei abgestimmten Automationsvarianten entsteht eine weiterhin sehr kompakte und skalierbare Produktionslösung für die wirtschaftliche Bearbeitung komplexer Small Precision Parts.

Mikromaschine und Automation folgen derselben Bedienlogik und werden zentral über das HMI der Micro5 XL gesteuert. Das Bedienen erfolgt konsequent von vorn mit direkter Sicht auf den Bearbeitungsprozess. Dadurch lassen sich mehrere Fertigungseinheiten ergonomisch und platzsparend nebeneinander anordnen – die Produktion kann entsprechend der aktuellen Anforderungen oder später mit wachsendem Bedarf skaliert werden.

Variocell PICK&PLACE: automatisiertes Werkstückhandling

Die Variocell PICK&PLACE automatisiert das Be- und Entladen von Roh- und Fertigteilen über ein 2-Achs-Linearhandling. Über den Doppelgreifer lassen sich unterschiedliche Greifkonturen abbilden und Werkstücke bis 2,5 kg innerhalb kürzester Zeit prozesssicher im Bearbeitungsraum wechseln.

Produktive Kombination aus Mikrobearbeitungszentrum und Variocell PICK&PLACE für das Handling von Werkstücken bis 2,5 kg.
Automatisierte Effizienz: Die Micro 5 XL beim reibungslosen Wechsel von Fertig- und Rohteil im Arbeitsraum.

Je nach Bauteilhöhe können bis zu 24 Grundpaletten im Format 400 x 300 mm gespeichert werden – auf einer Lagerfläche von 3 m², die damit größer ist als der Footprint von Maschine und Automation zusammen.

Das Bedienen erfolgt über das HMI der Micro5 XL. Aufträge, Automatikabläufe und Parameter lassen sich hier verwalten, speichern und anpassen. Gleichzeitig stehen umfangreiche Diagnose- und Visualisierungsfunktionen zur Verfügung.

Variocell PALLET: automatisiertes Palettenhandling

Die Variocell PALLET übernimmt das Handling von Nullpunktpaletten und Vorrichtungen mit Werkstücken über ein 2-Achs-Handling. Die Paletten werden der Bearbeitung zugeführt und nach dem Bearbeitungsprozess wieder im Speicher abgelegt. Die Aufnahme erfolgt über ein Nullpunktspannsystem in der C-Achse. RFID-gestützte Identifikation sorgt dabei für eine sichere und fehlerarme Zuordnung der Bearbeitungsprozesse.

»Mikrobearbeitung verlangt heute nicht nur Präzision und Dynamik, sondern auch wirtschaftliche Automatisierung. Deshalb haben wir die Automationslösungen konsequent auf die Anforderungen beim Fertigen mit der Micro5 XL abgestimmt – von der Bedienung bis zum Footprint.«
Matthias Trommer
Project Engineer Automation

Der integrierte Speicher nimmt bis zu 16 Paletten mit Werkstückkubaturen bis etwa 120 mm auf. Gleichzeitig ermöglicht der ergonomisch angeordnete Rüstplatz ein einfaches Be- und Entladen der Paletten hauptzeitparallel zum Bearbeitungsprozess.

Variocell UNO: maximale Flexibilität durch Robotik

Die dritte Variante, Variocell UNO, erweitert die Mikrobearbeitung um zusätzliche Freiheitsgrade. Statt eines Linearhandlings kommt hier ein 6-Achs-Roboter zum Einsatz.

Neben dem Handling von Roh- und Fertigteilen lassen sich dadurch zusätzliche Prozessschritte direkt in die Fertigungszelle integrieren – etwa Wenden, Umgreifen, Beschriften, Lasermarking oder kleinere Prüfprozesse.

Damit entsteht eine hochflexible Automationsplattform für komplexe Fertigungsanforderungen und weiterführende Prozessintegration.

»Präzision bedeutet für uns mehr als Genauigkeit im Bearbeitungsprozess. Gerade in Bereichen wie der Medizintechnik geht es auch um Vertrauen, Prozessstabilität und reproduzierbare Ergebnisse. Genau für diese Anforderungen haben wir die Micro5 XL entwickelt.«
Marcel Rombey
Vice President Sales

Mikrobearbeitung industriell weitergedacht

Mit der Kombination aus hochdynamischer 5-Achs-Bearbeitung, minimalem Footprint und skalierbarer Automation hat die CHIRON Group die Mikrobearbeitung konsequent weiterentwickelt: von der hochpräzisen Einzelanwendung zur industriell integrierten Produktionslösung für Small Precision Parts.

Highlights der Micro5 XL

  • Hochpräzise 5-Achs-Bearbeitung


  • High-Speed-Cutting

  • Ausgezeichnete thermische Stabilität

  • Hohe statische Steifigkeit und Wiederholgenauigkeit

  • Bis zu 100 Werkzeuge – für hohe Prozessflexibilität und reduzierte Bedienereingriffe


  • Bearbeitungskubus max. Seitenlänge 120 mm – für größere Präzisionsteile

  • Geringer Energieverbrauch Ø ca. 3,7 kWh – für niedrige Betriebskosten

  • Minimaler Footprint inkl. Peripherie von 1,7 m2

Mikrobearbeitung dynamisch inszeniert

Mit der Online-Kampagne »Precision Beast« hat die CHIRON Group die Micro5 XL bewusst anders in Szene gesetzt: aufmerksamkeitsstark und mit einer Bildsprache, die über klassische Werkzeugmaschinenkommunikation hinausgeht. Der Kampagnenclaim »Erschreckend kraftvoll. Erstaunlich vielseitig.« bringt die Positionierung und Leistungsfähigkeit der Mikromaschine auf den Punkt – hohe Dynamik beim Bearbeiten und ein breites Anwendungsspektrum für anspruchsvolle Small Precision Parts.

Auch im industriellen Umfeld fand die Kampagne Beachtung. Branchenplattformen wie IndustryArena hoben insbesondere die moderne visuelle Ansprache und die differenzierende Kommunikation hervor – als Beispiel dafür, wie sich technologische Innovationskraft kommunikativ sichtbar machen lässt.

Rundtische für unterschiedliche Bearbeitungsstrategien

Die Anforderungen an Rundtische unterscheiden sich je nach Anwendung deutlich. Mit den beiden Rundtischen CRT200 und RTA220 bietet die CHIRON Group deshalb zwei eigene Lösungen für unterschiedliche Bearbeitungsstrategien an den Baureihen 15, 18 und MILL. Für entweder dynamische Anwendungen mit kurzen Positionierzeiten oder leistungsintensives Zerspanen mit hohen Prozesskräften.

Neben Hochleistungsmotorspindeln entwickelt und fertigt die CHIRON Group mit den Rundtischen weitere mechatronische Kernkomponenten inhouse. Entwicklung, Fertigung, Montage und Service greifen dabei eng ineinander. Das schafft hohe Transparenz über den gesamten Produktlebenszyklus, reduziert Schnittstellen und ermöglicht die präzise Abstimmung der Komponenten auf Bearbeitungszentren und Bearbeitungsprozesse.

Der optimierte Rundtisch CRT200 ist für hohe Dreh- und Haltemomente bei schweren Bearbeitungen ausgelegt, der neue RTA220 für maximale Dynamik und kurze Positionierzeiten. Die Rundtische kommen weltweit in den Baureihen 15, 18 und MILL zum Einsatz. Mit jeweils klaren Vorteilen für Performance, Produktivität, Verfügbarkeit und Service.

»Mit den inhouse entwickelten Rotationsachsen bietet die CHIRON Group zwei gezielt ausgelegte Varianten, mit denen sich typische Bearbeitungsanforderungen wirtschaftlich und prozessgerecht abdecken lassen.«
Dipl.-Ing. Matthias Rudischhauser
Head of Rotation Systems

CRT200: Hohe Kräfte für anspruchsvolle Bearbeitungen

Der Rundtisch CRT200 eignet sich für Bearbeitungen mit hohen Prozesskräften und großen Werkstückmassen. Typische Einsatzfelder sind anspruchsvolle Aerospace-Anwendungen, hochfeste Werkstoffe wie Titan- oder Superlegierungen sowie Bearbeitungen mit großen und schweren Spannvorrichtungen.

Der Rundtisch ist in den Baureihen 15, 18 und MILL als A-Achse beziehungsweise Wenderachse integriert und unterstützt sowohl 4- als auch 5-Achs-Bearbeitungen. Er verfügt über ein spielfrei vorgespanntes Zykloid-Präzisionsgetriebe. Durch eine angepasste Verspannung der Getriebekomponenten sowie ein optimiertes Anlaufverhalten mit niedrigviskosen Schmierstoffen wurde die Achse für ein breiteres Anwendungsspektrum optimiert.

»Der CRT200 erreicht hohe Dreh- und Haltemomente und sorgt damit auch bei hohen Schnittkräften und großen Werkstückgewichten für eine stabile und prozesssichere Positionierung. Besonders Bearbeitungen aus dem Vollen profitieren von der hohen Überlastfähigkeit der Achse«, erläutert Dr. Jens König, Head of Component Development.

RTA220: Dynamik für schnelle Bearbeitungsprozesse


Der Rundtisch RTA220 kommt in den Baureihen 15 und 18 als hochdynamische A-Achse zum Einsatz. Er ist für Dynamik und Geschwindigkeit konzipiert und eignet sich insbesondere für die effiziente Bearbeitung kleiner und mittelgroßer Werkstücke aus Aluminium oder anderen leicht zerspanbaren Materialien.

Der Torque-Direktantrieb arbeitet verschleißfrei über elektromagnetische Kraftübertragung und ermöglicht sehr hohe Beschleunigungswerte sowie schnelle Positionierbewegungen in hochdynamischen Bearbeitungsprozessen.

Die sehr kurzen Positionierzeiten reduzieren Nebenzeiten und Energieverbrauch pro Werkstück. Insbesondere bei Anwendungen mit häufigen Achsbewegungen und kurzen Taktzeiten lassen sich Bearbeitungsprozesse dadurch deutlich produktiver gestalten.

Die Rotationsachsen im Vergleich

Charakteristik CRT200 RTA220
Typische Anwendung Schwerzerspanung, hohe Kräfte Dynamische 4-Achs-Bearbeitung
Antrieb Zykloidgetriebe Torque-Direktantrieb
Fokus Hohe Drehmomente und Überlastfähigkeit Sehr hohe Dynamik und Beschleunigung
Nenndrehmoment 1.200 Nm 211 Nm
Beschleunigung ca. 2,2 rad/s² ca. 20 rad/s²
Positionierzeit 0°/180° 0,9 s 0,4 s
Wartungsaufwand gering praktisch verschleißfrei
Besonders geeignet für Große Werkstücke, Titan, Aerospace Aluminium, kleine Bauteile, Highspeed

Zwei Bearbeitungsstrategien – beispielhaft auf der DZ 15 W

Auf der EMO 2025 demonstrierte die CHIRON Group auf einer DZ 15 W mit integrierter Automation die unterschiedlichen Stärken der beiden Rotationsachsen im Livebetrieb. Auf der einen Tischseite wurde mit dem hochdynamischen RTA220 ein Aluminium-Pumpengehäuse mit kurzen Eingriffszeiten, hohen Vorschubgeschwindigkeiten und schnellen Positionierbewegungen bearbeitet. Auf der anderen kam der CRT200 bei der Bearbeitung eines Lüfterdeckels aus Grauguss mit langen Eingriffszeiten, hohen Vorschubkräften und großem Haltemoment zum Einsatz.

Gefertigt werden die Rundtische in der CHIRON Group Precision Factory in Neuhausen ob Eck. In den CHIRON Group Standorten in Deutschland, Polen und China werden die Rundtische in den dort produzierten Maschinen eingebaut. Die enge Verzahnung von Entwicklung, Fertigung und Montage ermöglicht kurze Abstimmungswege. Gleichzeitig profitieren Kunden von schnellen Reaktionszeiten bei Support- und Serviceeinsätzen. Technische Rückfragen lassen sich direkt klären, zudem verfügen die Teams über fundiertes Know-how zu den eigenen mechatronischen Komponenten.

Beispielhafte Anwendung auf der EMO 2025 an einer DZ 15 W mit Variocell UNO: autonomes Fertigen von Pumpengehäusen mit dem RTA220 auf einer Tischseite, Bearbeiten von Lüfterdeckeln mit dem CRT200 für den Maschinenbau auf der anderen.

Kraftvoll zerspanen. Flexibel fertigen.

Einzelteil- und Serienproduktion, komplexe Werkstücke, anspruchsvolle Materialien: Die MT 715 steht für kraftvolle Bearbeitung und flexible Fräs-Dreh-Operationen in einem durchgängigen Fertigungsprozess. Sie verbindet multifunktionale Bearbeitung, integrierte Automation und hohe Prozessstabilität auf einer vielseitigen Plattform mit enormer Stabilitätsreserve.

Für anspruchsvolle Fräs-Dreh-Anwendungen auf der MT 715 wurden in den vergangenen Monaten zusätzliche Kapazitäten und Know-how aufgebaut – im Vertrieb ebenso wie in der Anwendungstechnik. »Ziel ist es, Kunden die Potenziale der Fertigungszentren und die Vorteile einer Komplettbearbeitung auf einer Maschine noch gezielter aufzuzeigen und gemeinsam passende Bearbeitungs- und Turnkey-Lösungen für komplexe Anwendungen zu entwickeln«, sagt Axel Boi, Vice President Sales Aerospace.

5-achsige Komplettbearbeitung, Fräsen und Drehen in beliebiger Abfolge auf sechs Seiten. Dazu ergänzende, integrierte Technologien – Wälzfräsen, Wälzschälen, Verzahnungsstoßen, Schlagzahnfräsen sowie Polygondrehen: Die MT 715 für Werkstücke bis 400 mm Durchmesser und 1.000 mm oder – mit erweitertem Arbeitsraum – 1.400 mm Länge führt unterschiedliche Fertigungsschritte und -technologien auf einer Maschinenplattform zusammen. Prozesse, die bisher auf mehrere Maschinen verteilt waren, lassen sich in einem durchgängigen Fertigungsprozess abbilden – mit Vorteilen bei Präzision, Flexibilität, Rüstaufwand, Durchlaufzeiten und Prozesssicherheit.

»Wie lassen sich Wirtschaftlichkeit, Präzision und Flexibilität gerade bei kleinen und mittleren Serien erzielen? In einem durchgängigen Fertigungsprozess mit optimalem Bearbeitungsablauf – vom Rohmaterial bis zum fertigen Bauteil.«
Axel Boi, Vice President Sales Aerospace

Die integrierte Werkstückautomation und hohe Werkzeugkapazitäten ermöglichen komplexe Bearbeitungen für Branchen wie Medical Technology, Tool Manufacturing, Mechanical Engineering und Aerospace.

Ausgestattet mit zwei Bearbeitungseinheiten erweitern die Varianten MT 715 two und MT 715 two+ das Einsatzspektrum zusätzlich. Hier steht neben der Frässpindel für ergänzende Bearbeitungen ein Revolver mit bis zu zwölf Werkzeugplätzen zur Verfügung, der sich für das Fertigen von Wellenteilen um eine Lünette ergänzen lässt.

Wenn extreme Prozesskräfte wirken


Hochfeste und zähe Werkstoffe für Anwendungen zum Beispiel in Aerospace prozesssicher zu bearbeiten, ist eine besondere Herausforderung. Die Materialien sind extrem belastbar und zugleich schwierig zu zerspanen. Es wirken extreme Prozesskräfte, Späne brechen nur schwer und können zu Maschinenstopps führen. Zudem belasten lange Bearbeitungszeiten Maschine, Werkzeuge und Spannvorrichtungen gleichermaßen.

Auch auf solche herausfordernden Prozesse mit Bearbeitung »aus dem Vollen«, mit hohem Materialabtrag und langen Laufzeiten bei komplexen Bauteilen sind die Fertigungszentren MT 715 ausgelegt. Fräs- und Drehoperationen lassen sich prozessoptimal kombinieren – für kurze Späne und unterbrechungsfreies Bearbeiten. Die konstruktive Auslegung der Maschine schafft dabei die Voraussetzungen für hohe Präzision, starke Leistung und stabile Prozesse.

Schwer zerspanbare Werkstoffe

Vorteile

  • hohe Festigkeit und Zähigkeit

  • extreme Belastbarkeit


  • geringes Gewicht bei hoher Stabilität


  • Temperatur- und Korrosionsbeständigkeit

Herausforderungen für die Fertigung

  • hohe Prozesskräfte


  • schwieriger Spanbruch


  • starker Werkzeugverschleiß


  • enge Toleranzen


  • anspruchsvolle Geometrien

Entscheidend für die Bearbeitung


  • hohe Maschinensteifigkeit und Stabilitätsreserve


  • hohe Vorschübe für kontrollierten Spanbruch


  • leistungsfähige Werkzeuge und Spanntechnik


  • exakt abgestimmte Zerspanstrategie


  • Komplettbearbeiten vom Roh- bis zum Fertigteil

Komplexe Anforderungen komplett umsetzen – in einem Prozess 


Wie anspruchsvoll solche Bearbeitungen in der Praxis sind, zeigt ein aktuelles Aerospace-Projekt der CHIRON Group mit einer MT 715 two+. Gefertigt wird hier eine Komponente für eine Defense-Anwendung aus der hitzebeständigen Superlegierung MARVAL X12H. Aus einem rund 50 kg schweren Zylinder entsteht ein komplexes Fünfachsteil von etwa 3 kg, mit entsprechend hohem Spanvolumen.

Die Vorgabe: Die Komponente muss aus Sicherheitsgründen vollständig aus einem Werkstück gefertigt werden. Gleichzeitig stellt die geringe Wandstärke von 1,5 mm hohe Anforderungen an Prozessführung und Präzision. Zusätzliche Umspannungen oder der Transfer auf weitere Maschinen würden das Risiko von Verzug oder Beschädigungen deutlich erhöhen. Zudem wäre die Fertigung zu zeit- und personalaufwendig und auch aus wirtschaftlicher Sicht nicht ideal.

Zusätzlich wird auf der MT 715 two+ eine Komponente in einem reinen Drehprozess gefertigt: eine lange Hülse aus 300M-Stahl. Da die Hülsen unterschiedliche Längen haben, setzt der Kunde die Maschinenvariante mit erweitertem Arbeitsraum mit X 1.550 mm ein. Damit lassen sich künftig auch neue Komponenten in die Fertigung auf der MT 715 two+ integrieren.

Der entscheidende Vorteil: Beide Bauteile lassen sich unterbrechungsfrei und vollständig bearbeiten, vom Zuführen des Rohteils bis zur Entnahme der fertigen Komponenten.

Turnkey-Kompetenz für anspruchsvolle Prozesse

Die Wahl des passenden Fräs-Dreh-Zentrums mit hoher Leistungsreserve und der nötigen Flexibilität ist jedoch nur ein Teil der Lösung. Gerade bei anspruchsvollen Werkstoffen und komplexen Bauteilen müssen Zerspanstrategie, Werkzeuge, Spanntechnik und Prozessparameter exakt aufeinander abgestimmt werden. Nur dann lassen sich auch hochfeste Komponenten mit extremem Spanvolumen prozesssicher und wirtschaftlich fertigen.

Hier kommt die Turnkey-Kompetenz der CHIRON Group ins Spiel. Für die Defense-Komponente Ring plus Halterung entwickelte das Team um Patrick Mink folgende Zerspanstrategie: Zunächst wird ein Kernloch mit Durchmesser 80 mm vorgebohrt und anschließend von innen nach außen bis zur finalen Geometrie bearbeitet. Um kurze Späne zu erzeugen, kommen gezielt Dreh-Fräs-Operationen zum Einsatz – es wird mit rotierendem Werkstück gefräst.

Die Bearbeitung erfolgt mit einer Hochleistungsspindel für anspruchsvolle Aerospace-Anwendungen. »Theoretisch hohe Drehmomente klingen zunächst mal überzeugend. Viel wichtiger ist es, diese Zerspanleistung unter realen Bearbeitungsbedingungen auch komplett ausnutzen zu können«, erklärt Matthias Efinger, Leiter Maschinenentwicklung 2. »Dafür muss der Vorschub stark erhöht werden, damit das Material kontrolliert bricht. Genau dafür braucht es ein Fertigungszentrum wie die MT 715 mit hoher Steifigkeit und Stabilitätsreserve.«

Werkzeugtests, Werkzeugauswahl, CNC-Programmierung und die Auslegung des Bearbeitungsprozesses sind ebenfalls Teil der Lösung. Ebenso wie die Spanntechnik: Die finale Bearbeitung des Frästeils erfolgt nicht über die Gegenspindel, sondern über den Revolver. Dadurch lassen sich unterschiedliche Spannmittel flexibel integrieren und selbst komplexe Geometrien stabil bearbeiten. Der zuvor gefertigte Spannzapfen dient hier als stabile Aufnahmesituation, um die Komponente vollständig fertigbearbeiten zu können.

Das Aerospace-Projekt zeigt exemplarisch, welche Vorteile die MT 715 bei der Bearbeitung anspruchsvoller Werkstoffe bietet: kraftvolles Zerspanen auch hoher Volumina, stabile Prozesse und die Fähigkeit, ein breites Teilespektrum flexibel auf einer Plattform komplett zu bearbeiten.

Von 5 Achsen zum strategischen Vorteil

Komplexere Werkstücke, kleinere Losgrößen und steigende Qualitätsanforderungen verändern die Anforderungen in der Fertigung. 5-Achs-Bearbeitung entwickelt sich dabei zunehmend von einer Spezialtechnologie zu einer umfassenden Produktionskompetenz – weit über die Maschine hinaus. Entscheidend ist dabei nicht allein die Bearbeitung komplexer Geometrien. Erst wenn Maschinenkonzept, Prozessintegration, Qualitätssicherung und CNC-Technologie zusammenwirken, entsteht daraus ein integriertes Betriebsmodell für einen nachhaltigen Vorteil im Wettbewerb.

Werkstücke entwickeln sich heute schneller weiter als die Produktionssysteme, mit denen sie gefertigt werden. Freiformflächen, tiefe Hohlräume, Hinterschneidungen, variable Wandstärken und komplexe mehrseitige Geometrien gehören in Luft- und Raumfahrt, Medizintechnik, Energiewirtschaft, Werkzeugbau und allgemeiner Zerspanung längst zum Alltag.

Bestehende Produktionsstrukturen stoßen dadurch zunehmend an technologische und wirtschaftliche Grenzen. 5-Achs-Bearbeitung ist deshalb weit mehr als eine zusätzliche Maschinenfunktion. Sie entwickelt sich zunehmend zu einer umfassenden Produktionskompetenz – und zur praktischen Antwort auf einen tiefgreifenden Strukturwandel in der Fertigung.

Was verändert sich durch 5-Achs-Bearbeitung?


Der entscheidende Vorteil der 5-Achs-Bearbeitung liegt in der gleichzeitigen Steuerung von Werkzeugposition und Werkzeugausrichtung – das Werkzeug kann flexibel relativ zum Werkstück geführt werden. In der Praxis ermöglicht dies nicht nur die Bearbeitung komplexer Geometrien, sondern verändert komplette Prozessabläufe.

Mehr Bearbeitungsschritte lassen sich in einer einzigen Aufspannung integrieren. Das reduziert Rüstzeiten, minimiert Bezugspunktwechsel und senkt gleichzeitig das Risiko von Positionierfehlern. Zudem verbessern optimierte Werkzeugwinkel die Zugänglichkeit, reduzieren lange Werkzeugüberstände und schaffen stabilere Schnittbedingungen.

Daraus entstehen messbare Vorteile: kürzere Taktzeiten, höhere Prozessstabilität, bessere Oberflächenqualität und längere Werkzeugstandzeiten. Gleichzeitig wird die Fertigung flexibler, weil sich mit weniger Spezialvorrichtungen ein breiteres Werkstückspektrum wirtschaftlich bearbeiten lässt.

Gerade dort, wo hohe Qualitätsanforderungen, komplexe Geometrien und wirtschaftlicher Druck zusammenkommen, gewinnt die 5-Achs-Bearbeitung zunehmend an strategischer Bedeutung.

Warum es um mehr als die Maschine geht


Der Erfolg in der 5-Achs-Bearbeitung beginnt jedoch nicht mit dem Kauf der Maschine. Entscheidend ist vielmehr, wie gut die gesamte Prozesskette aufeinander abgestimmt ist.

Bereits die Wahl des Maschinenkonzepts beeinflusst die spätere Leistungsfähigkeit erheblich. Unterschiedliche Maschinenarchitekturen bringen jeweils eigene Stärken bei Dynamik, Zugänglichkeit, Steifigkeit oder thermischem Verhalten mit sich. Nicht jede 5-Achs-Konfiguration eignet sich für jedes Werkstückportfolio. Die Auswahl sollte daher nicht allein anhand von Verfahrwegen oder Spindeldaten erfolgen, sondern entlang der tatsächlichen Fertigungsanforderungen.

Hinzu kommt ein weiterer Faktor: Qualität entsteht in der 5-Achs-Bearbeitung nicht durch einen einzelnen Genauigkeitswert. Entscheidend ist das Zusammenspiel aus geometrischer Präzision, thermischer Stabilität, Prozessverhalten, Kalibrierung und Kompensation. Schon geringe Abweichungen an Drehachsen oder im thermischen Verhalten können sich unmittelbar auf die Werkstückqualität auswirken.

Erfolgreiche Fertigungsunternehmen betrachten Genauigkeit deshalb zunehmend als gesteuertes Gesamtsystem: Strukturierte Kalibrierungsstrategien, stabile Referenzketten und kontrollierte Prozessbedingungen tragen dazu bei, Ausschuss zu reduzieren, die Wiederholgenauigkeit zu erhöhen und die Prozesssicherheit langfristig zu stabilisieren.

Wirtschaftlichkeit entsteht im Gesamtsystem


Auch wirtschaftlich erreicht die 5-Achs-Bearbeitung ihr volles Potenzial erst dann, wenn die gesamte Bearbeitungszelle integriert betrachtet wird.

Der eigentliche Nutzen entsteht nicht nur durch kürzere Bearbeitungszeiten, sondern durch reduzierte Nebenzeiten, weniger manuelle Eingriffe, stabile Spannkonzepte, automatisiertes Werkstückhandling und eine höhere Prozesssicherheit im unbeaufsichtigten Betrieb.

Modulare Spannsysteme, Palettenlösungen, Werkzeugmanagement und automatisierte Abläufe werden dadurch zu einem wirtschaftlichen Faktor. Gleichzeitig steigt die Bedeutung konsistenter Datenflüsse und transparenter Prozessinformationen. Nur wenn Werkzeugzustände, Werkzeugkorrekturen und Prozessparameter stabil beherrscht werden, lassen sich automatisierte Abläufe sicher skalieren.

Gerade für kleine und mittlere Fertigungsunternehmen eröffnet dies neue Möglichkeiten: höhere Maschinenverfügbarkeit, wirtschaftliche Kleinserienfertigung und mehr Produktivität auf begrenzter Fläche.

Die CNC-Ebene als Leistungsfaktor

Mit zunehmender Komplexität der simultanen 5-Achs-Bearbeitung gewinnt auch die NC- und CNC-Technologie an Bedeutung. Zwischen dem programmierten Werkzeugweg und dem fertigen Werkstück liegt eine komplexe Steuerungskette aus Bewegungsplanung, Glättung, Achskoordination und Servoregelung.

Dadurch unterscheiden sich programmierte Vorschubgeschwindigkeiten häufig deutlich von den tatsächlich erreichbaren Werten an der Maschine. Gleichzeitig beeinflussen Glättungsstrategien, Bahnplanung und die Qualität des Postprozessors unmittelbar die Oberflächenqualität und die reale Produktivität.

Die CNC-Ebene wird damit zu einem entscheidenden Leistungsfaktor moderner 5-Achs-Bearbeitung. Unternehmen, die diese Zusammenhänge beherrschen, schaffen stabilere Prozesse, reduzieren Testaufwände und erhöhen die Reproduzierbarkeit.

Mehr als eine Technologieentscheidung

Der Nutzen der 5-Achs-Bearbeitung liegt nicht allein in der Bearbeitung komplexer Geometrien. Entscheidend ist, wie konsequent Maschinen, Prozesse, Automatisierung und Qualitätssicherung zu einem integrierten Gesamtsystem verbunden werden. Genau dieser ganzheitliche Ansatz prägt die 5-Achs-Kompetenz der CHIRON Group – und macht aus Technologie einen nachhaltigen Wettbewerbsvorteil.

5Xcellence für unterschiedliche Fertigungsszenarien